01

การตีขึ้นรูป
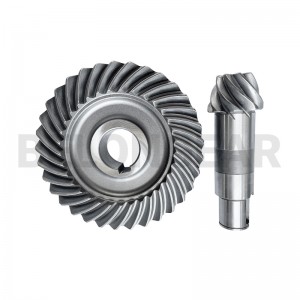
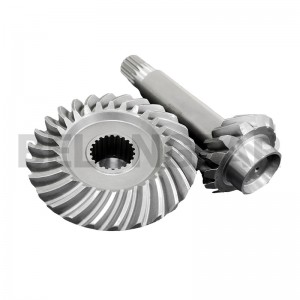
ขึ้นรูปชิ้นงานเปล่าให้ได้รูปทรงใกล้เคียงกับรูปทรงสุดท้าย เพื่อให้โคนฟันยังคงมีลายเนื้อไม้ต่อเนื่องกัน


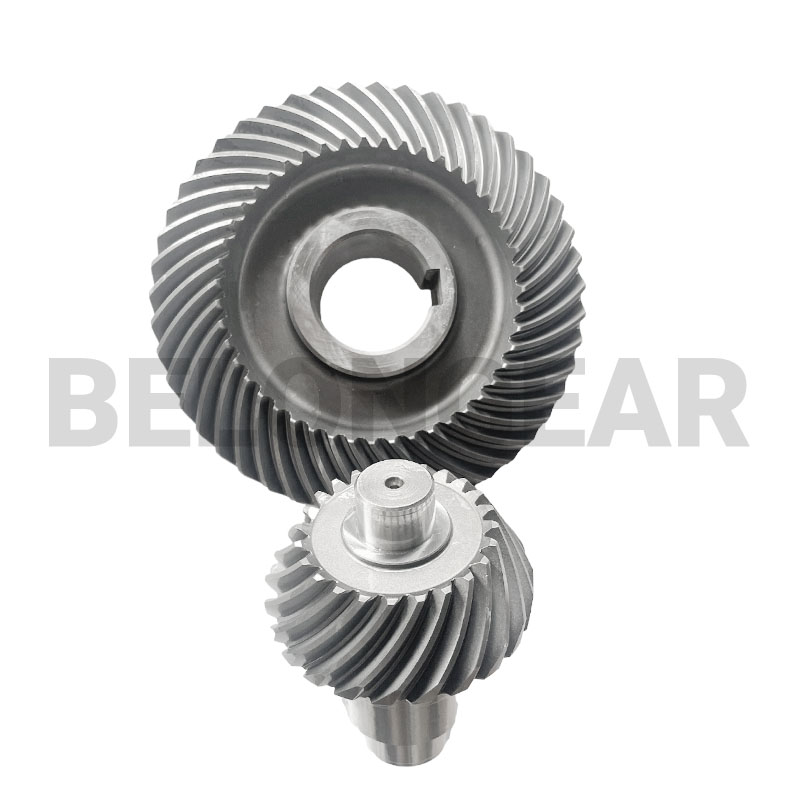


การสึกหรอของฟันเฟืองเอียงจะปรากฏให้เห็นก่อนในรูปของเสียงดัง แล้วจึงเกิดการคลายตัว ในกรณีที่การหล่อลื่นไม่เพียงพอหรือสภาพแวดล้อมมีฤทธิ์กัดกร่อน การรักษาพื้นผิวมีความสำคัญพอๆ กับความลึกของชั้นผิว
เฟืองดอกจอกเกลียวถูกกำหนดโดยวิธีการตกแต่งฟันเฟืองมากพอๆ กับขนาดของมัน วิธีการตกแต่งฟันเฟืองเป็นตัวกำหนดความแม่นยำที่ทำได้ เสียงรบกวน และต้นทุน ดังนั้นจึงต้องมีการตกลงกันก่อนที่จะส่งแบบร่าง แทนที่จะปล่อยให้เป็นหน้าที่ของฝ่ายผลิต
| เส้นทาง | วิธีการตกแต่งฟัน | เลือกเมื่อ | ข้อจำกัด |
|---|---|---|---|
| เกลสันวิ่งรอบสนามหน้านี้ | ฟันจะถูกตัด ชุบแข็ง แล้วขัดเงาเป็นคู่ๆ บนเครื่องขัดเงาแบบ Gleason โดยจะนำฟันทั้งสองคู่มาขัดพร้อมกันด้วยสารขัด เพื่อให้เกิดการสัมผัสทั่วทั้งซี่ฟัน ไม่ใช่แค่เฉพาะบริเวณที่ใบมีดตัดออกไปเท่านั้น | ทำงานเงียบที่ความเร็วปานกลาง ปริมาณลมมาก เป็นไปตามแบบฉบับรถยนต์และเครื่องยนต์เกียร์แบบคลาสสิก | การขัดผิวฟันเป็นการแก้ไขการสัมผัส ไม่ใช่รูปทรงของฟันที่ตัด ดังนั้นความแม่นยำที่สามารถทำได้จึงถูกกำหนดไว้ก่อนการชุบแข็ง |
| เกลีสัน กราวด์ | หลังจากชุบแข็งแล้ว จะทำการเจียรด้านข้างของฟันด้วยเครื่องเจียร Gleason การเจียรจะช่วยแก้ไขความบิดเบี้ยวที่เกิดจากการชุบแข็ง ทำให้ฟันที่เสร็จสมบูรณ์อยู่ในเกณฑ์ความคลาดเคลื่อนที่กำหนด แทนที่จะต้องพึ่งพาการขัดเงาเพื่อแก้ไขการสัมผัส | ความเร็วสูงกว่า ความแม่นยำสูงกว่า และเสียงรบกวนน้อยกว่าการขัดผิวแบบทั่วไป จึงเป็นแนวทางที่เหมาะสมสำหรับเกียร์ที่ต้องใช้งานอย่างต่อเนื่อง | การเจียรเป็นการตกแต่งขั้นสุดท้ายที่ช้าและมีต้นทุนสูงกว่า ดังนั้นจึงเลือกใช้ในกรณีที่ความแม่นยำสูงเป็นปัจจัยสำคัญ |
| คลิงเกลนเบิร์ก ฮาร์ดคัท | ฟันเฟืองจะถูกตัดหยาบในขณะที่ยังอ่อนอยู่ จากนั้นจึงทำให้แข็งตัว และสุดท้ายจึงทำการตัดละเอียดด้วยเครื่องจักร Klingelnberg การตัดฟันเฟืองที่แข็งตัวแล้วจะช่วยหลีกเลี่ยงขั้นตอนการเจียรแยกต่างหาก และทำให้พื้นผิวฟันเฟืองปราศจากรอยเจียร | การตกแต่งผิวแข็งในบริเวณที่การเจียรทำได้ยาก และสำหรับรูปทรงเรขาคณิตแบบ Klingelnberg | การตัดหยาบแบบนุ่มนวลต้องเหลือเนื้อวัสดุที่เหมาะสม ดังนั้นการตัดหยาบและการตัดหยาบจึงถูกวางแผนให้เป็นขั้นตอนเดียวกัน |
ค่าต่างๆ ด้านล่างนี้มาจากแบบร่างสำหรับรายการนี้ หากในหน้าเอกสารระบุวัสดุหรือระดับความแม่นยำ จะมีการระบุไว้ที่นี่เช่นกัน ส่วนข้อมูลอื่นๆ จะได้รับการยืนยันกับคุณในระหว่างการตรวจสอบแบบร่าง ไม่ใช่การคาดเดาจากแคตตาล็อก
| รายการ | ผลิตภัณฑ์นี้ | วิธีการยืนยัน |
|---|---|---|
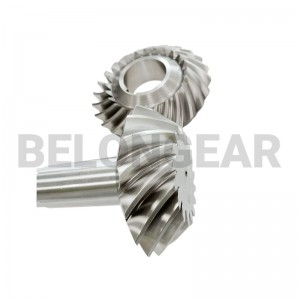
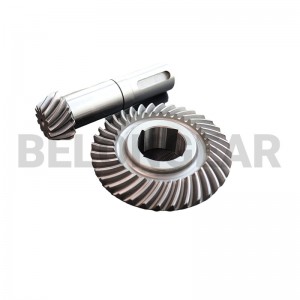
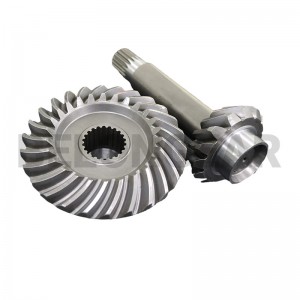
| ประเภทเกียร์ | เฟืองดอกจอกเกลียวและเฟืองตัวเล็กพร้อมการเคลือบผิว | การวาดภาพ |
| การรักษา | การเคลือบผิวป้องกันการสึกหรอตามที่ตกลงกันไว้ในแบบร่าง โดยทั่วไปจะใช้ออกไซด์สีดำ | บันทึกกระบวนการ |
| เสร็จสิ้น | ผ่าตัดเป็นคู่ก่อนการรักษา | รายงานการเชื่อมต่อ |
| วัสดุ | เหล็กกล้าอัลลอยชุบแข็งผิวตามแบบ | ใบรับรองวัสดุ |
| หน้าที่ | สภาพแวดล้อมที่มีฤทธิ์กัดกร่อนหรือการหล่อลื่นที่ไม่เพียงพอ | การวาดภาพ |
| ขอบเขตการจัดหา | คู่ที่เข้ากัน บำบัดแล้ว | รายงานการเชื่อมต่อ |
เฟืองที่ผ่านการบำบัดแล้วจะถูกระบุราคาเป็นการดำเนินการแยกต่างหาก ไม่ใช่การเคลือบผิว
การเปลี่ยนแปลงทางเคมีและการเคลือบผิวมีพฤติกรรมที่แตกต่างกันบนฟันที่รับแรง และการรักษาแต่ละแบบก็ไม่เหมาะกับงานทุกประเภท
การทำทรีตเมนต์ก่อนหรือหลังการขัดผิวจะส่งผลต่อรายละเอียดและราคา
ฝุ่นละอองที่มีฤทธิ์กัดกร่อนและการล้างทำความสะอาดต้องการการป้องกันที่แตกต่างไปจากความชื้นทั่วไป
โดยปกติแล้วกระบวนการบำบัดมักทำเป็นชุด ดังนั้นคำสั่งซื้อจำนวนน้อยจึงต้องรอการผลิตเป็นชุด
ปัญหาที่พบได้บ่อยที่สุดในชุดขับเฟืองเฉียงแบบเกลียว มักเกิดจากการประกอบมากกว่าตัวฟันเฟือง ซึ่งเป็นสามจุดที่ช่างต้องควบคุมบนเครื่องจักร
ฟันเฟืองถูกตัด ชุบแข็ง แล้วจึงขัดให้เรียบกับเฟืองตัวเล็ก การขัดเรียบนี้เองที่ทำให้เกิดการสัมผัสกันทั่วทั้งหน้าสัมผัส ดังนั้นฟันเฟืองคู่ที่เสร็จสมบูรณ์จึงมีลักษณะที่เข้าคู่กัน ไม่ใช่สามารถใช้แทนกันได้
ขึ้นรูปชิ้นงานเปล่าให้ได้รูปทรงใกล้เคียงกับรูปทรงสุดท้าย เพื่อให้โคนฟันยังคงมีลายเนื้อไม้ต่อเนื่องกัน

รูเจาะ หน้าตัด และไหล่สำหรับยึด จะถูกกลึงขึ้นรูป ซึ่งจะกลายเป็นจุดอ้างอิงสำหรับการตัดและวัดฟันเฟือง

ฟันเกลียวถูกตัดด้วยเครื่อง Gleason ตามขนาดกรวยและระยะการติดตั้งที่ระบุในแบบร่าง

การอบชุบแข็งและการอบคืนตัวเพื่อให้ได้ความลึกของผิวและระดับความแข็งของแกนกลางตามที่กำหนด

รูและเส้นผ่านศูนย์กลางของชิ้นส่วนต่างๆ จะถูกเจียรแต่งหลังจากชุบแข็งแล้ว เพื่อให้เฟืองหมุนได้อย่างแม่นยำตามตำแหน่งอ้างอิง

ร่องลิ่ม เกลียว และส่วนที่เจาะรูต่างๆ ถูกกลึงให้ตรงตามแบบที่กำหนด

ชิ้นส่วนทั้งสองถูกขัดเข้าด้วยกันโดยใช้สารขัดถู ซึ่งจะสร้างการสัมผัสและทำให้เกิดการคลายตัว

ทำเครื่องหมายระบุชุดและหมายเลขความร้อนเพื่อให้คู่ที่ซ้อนกันอยู่ด้วยกันตลอดการบรรจุ

ทำความสะอาด ป้องกันการกัดกร่อน และบรรจุในกล่องด้านใน กล่องกระดาษ และลังไม้
เส้นทางการจัดส่งจะเป็นตัวกำหนดว่าต้องตรวจสอบอะไรบ้าง ชุดเฟืองทุกชุดจะถูกวัดที่จุดศูนย์กลางของเฟือง และเฟืองทั้งสองคู่จะถูกประกบเข้าด้วยกัน จากนั้นผลลัพธ์จะถูกส่งไปพร้อมกับสินค้าแทนที่จะเก็บไว้ภายในบริษัท

รูเจาะ ขนาดหน้าตัด และระยะการติดตั้ง เทียบกับแบบร่างรายงานมิติ

คุณสมบัติทางเคมีและเชิงกลของแท่งโลหะดิบใบรับรองวัสดุ

ความแข็งผิวหลังการชุบแข็งและการอบคืนตัวรายงานการอบด้วยความร้อน

ความลึกของชั้นเนื้อฟันและโครงสร้างจุลภาคบริเวณฟันรายงานการอบด้วยความร้อน

ความหยาบของพื้นผิวหลังการขัดเงา ซึ่งเป็นสาเหตุของเสียงรบกวนรายงานความหยาบ

ความแม่นยำของฟันเฟืองและการเบี่ยงเบนจากศูนย์กลางการวัดเฟืองรายงานความถูกต้อง

รูปแบบการสัมผัสและระยะคลายตัวของชิ้นส่วนคู่ที่ประกอบแล้วรายงานการเชื่อมต่อ
เฟืองดอกจอกเกลียวถูกเลือกใช้สำหรับการส่งกำลังแบบมุมฉากที่ราบรื่นและรวดเร็ว บริษัทเบลอนเป็นผู้จัดหาเฟืองให้กับอุตสาหกรรมเหล่านี้
 การก่อสร้าง
 การทำเหมือง
 เกษตรกรรม
 อาหารและเครื่องดื่ม
มันเปลี่ยนพื้นผิวเพื่อให้การสัมผัสแบบเลื่อนภายใต้การหล่อลื่นเพียงเล็กน้อยสึกหรอช้าลง และไม่เพิ่มภาระที่ฟันสามารถรับได้
ก่อนการรักษา จะทำการขัดฟันทั้งคู่เพื่อให้เกิดการสัมผัสกัน จากนั้นจึงทำการรักษาเป็นขั้นตอนสุดท้าย
ไม่ มันทนต่อการหล่อลื่นที่ไม่เพียงพอได้ดีกว่า ซึ่งสำคัญในระบบขับเคลื่อนที่มีฝุ่นมากหรือยากต่อการบำรุงรักษา แต่เกียร์ยังคงต้องการสารหล่อลื่นตามที่ระบุไว้
ตกลงกันเรื่องแบบร่างแล้ว ออกไซด์สีดำเป็นตัวเลือกที่นิยมใช้กันทั่วไป เพราะสามารถกักเก็บน้ำมันได้ดีและเหมาะกับพื้นผิวที่รับน้ำหนักมาก
ส่งแบบร่างหรือชิ้นส่วนที่ใช้งานแล้วพร้อมระยะการติดตั้งและภาระการใช้งาน จากนั้นจึงจะสามารถตรวจสอบเส้นทาง วัสดุ และความแม่นยำเทียบกับสิ่งที่เครื่องจักรต้องการได้จริง